Ekstrudirani aluminij jedan je od onih materijala koji tiho drže moderni život na okupu. Oblikuje okvire prozora oko naših domova, montažne tračnice iza solarnih panela, lagane dijelove unutar električnih vozila i čisti okvir automatiziranih proizvodnih linija. U Huilvu svaki dan izrađujemo arhitektonske, fotonaponske i industrijske aluminijske profile, a osnovna priča o tome kako nastaje ekstrudirani aluminij je praktična i fascinantna.
Jednostavno rečeno, ekstruzija je proces oblikovanja. Zagrijana aluminijska gredica se gura kroz čeličnu matricu s pažljivo izrezanim otvorom. Matrica daje metalu oblik poprečnog presjeka, slično cijeđenju tijesta kroz oblikovanu mlaznicu. Ostatak procesa odnosi se na kontrolu temperature, tlaka, brzine, hlađenja i toplinske obrade kako bi konačni profil bio ravan, čvrst i dimenzijski točan.
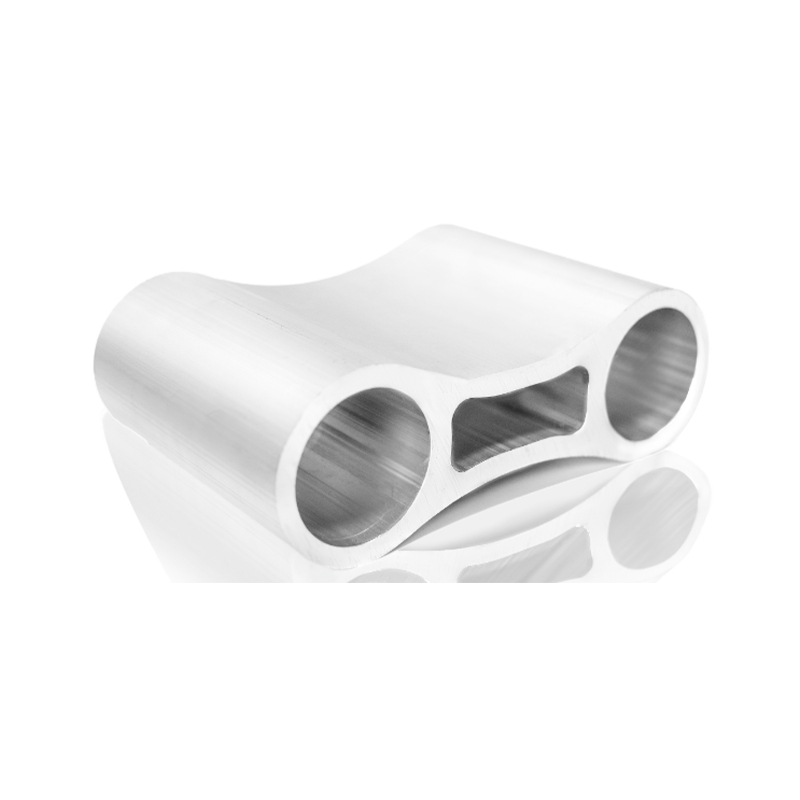
Ekstrudirani aluminij je kontinuirana duljina aluminija koja je provučena kroz otvor matrice kako bi se stvorio fiksni profil poprečnog presjeka. Taj profil može biti jednostavna puna šipka, polušupljeg oblika ili složena šuplja cijev s unutarnjim rebrima. Uobičajene legure za ekstruziju uključuju 6063, 6061 i 6005A. Među njima, 6063-T5 aluminij naširoko se koristi za arhitektonske profile i profile opće namjene jer nudi dobru ravnotežu mogućnosti oblikovanja, otpornosti na koroziju i završne obrade površine.
Matrica je srce procesa. Obično se izrađuje od alatnog čelika H13 i strojno obrađuje u točnom obliku profila. Za šuplje profile, matrica može sadržavati trn ili dizajn otvora koji omogućuje protok metala oko jezgre i zatim ponovno zavarivanje pod pritiskom. Kvaliteta kalupa, njegova toplinska obrada i njegovo održavanje utječu na kvalitetu površine i dimenzijsku konzistentnost gotovog ekstruzijskog materijala.
Svaka dobra ekstruzija počinje prije preše. Sirovina je aluminijska gredica, koja je lijevani balvan od određene legure. Za konačnu primjenu bira se legura. Prozorski profil može zahtijevati izvrsnu završnu obradu površine i otpornost na vremenske uvjete, dok ladica za baterije ili kutija za udarce možda trebaju veću čvrstoću i apsorpciju energije. Gredica se reže na odgovarajuću duljinu, pregledava na površinske nedostatke, a ponekad se homogenizira kako bi se poboljšala unutarnja struktura i ponašanje ekstruzije.
Čistoća je važna. Ako komad nosi kontaminaciju, okside ili vlagu, ti se problemi kasnije mogu pojaviti kao mjehurići, pruge ili slabi dijelovi. Iskusni ekstruderi tretiraju pripremu gredica kao prvu točku provjere kvalitete, a ne kao rutinski korak.
Gredica se zagrijava u indukcijskoj peći ili peći na plin na temperaturu koja čini aluminij dovoljno mekim da teče, ali ne toliko vruć da se topi ili ošteti. Za mnoge 6xxx legure, temperatura gredice je obično u rasponu od 450 do 500 stupnjeva Celzijusa. Točan raspon ovisi o leguri, obliku profila i postavci preše.
Matrica je također prethodno zagrijana. Hladna matrica bi ohladila aluminij u trenutku kontakta, čineći protok metala neravnomjernim i povećavajući rizik od površinskih defekata ili oštećenja matrice. Predgrijavanje pomaže glatkom kretanju metala kroz područja ležaja i podržava stabilnu brzinu ekstruzije.
Kada trupac postigne odgovarajuću temperaturu, stavlja se u spremnik za ekstruziju. Hidraulički klip primjenjuje pritisak kroz lažni blok, gurajući aluminij na matricu. Metal se gura kroz otvor matrice i izlazi kao kontinuirani profil. Kapacitet preše može varirati od nekoliko stotina tona do nekoliko tisuća tona, ovisno o veličini i složenosti profila.
Puni profili su relativno jednostavni, ali šuplji profili zahtijevaju naprednije dizajne kalupa. U matrici s otvorom, metal se dijeli u nekoliko tokova, teče oko igle, a zatim se ponovno spaja u komori za zavarivanje prije izlaska iz matrice. Ako temperatura, tlak i brzina nisu uravnoteženi, zavareni šavovi možda neće biti dovoljno čvrsti ili mogu postati vidljivi nakon eloksiranja. Zbog toga se ekstruzija često opisuje i kao mehanički i kao metalurški proces.
Dok profil napušta matricu, još uvijek je vruć i mekan. Hlađenje počinje odmah. Neke se legure hlade na zraku, dok druge zahtijevaju gašenje vodenom maglicom ili raspršivanjem. Za legure koje se mogu toplinski obraditi, brzina hlađenja je kritična jer utječe na mikrostrukturu i, konačno, na mehanička svojstva. Ova faza se ponekad naziva kaljenje preše kada se hlađenje vrši točno na izlazu preše.
Ako je hlađenje presporo, legura možda neće postići svoj puni potencijal čvrstoće. Ako je prebrzo ili neravnomjerno, profil se može iskriviti, napuknuti ili razviti neželjena unutarnja naprezanja. Cilj je kontrolirano hlađenje koje čuva oblik dok se metal priprema za starenje.
Nakon hlađenja, ekstruzija se lagano povlači ili rasteže. Istezanje može zvučati jednostavno, ali je važan korak korekcije. Pomaže ispraviti profil, smanjiti unutarnje naprezanje i poboljšati stabilnost dimenzija. Količina istezanja je obično mala, često oko jedan do tri posto, ali se mora prilagoditi leguri i obliku profila.
Istegnuti profil se zatim reže na grube komade. Pila ga može izrezati na upravljive dijelove za daljnju obradu, kao što je starenje, završna obrada, strojna obrada ili sastavljanje. U ovom trenutku profil ima svoj osnovni oblik, ali još nije dosegao konačnu temperaturu ili stanje površine.
Za mnoge proizvode od ekstrudiranog aluminija sljedeća faza je umjetno starenje. Profili se stavljaju u peć za starenje i drže na kontroliranoj temperaturi određeno vrijeme. Tipični ciklus za određene 6xxx legure može biti oko 350 stupnjeva Fahrenheita u trajanju od 10 do 12 sati, iako točni parametri ovise o leguri i željenoj temperaturi.
Tijekom starenja u aluminiju se odvijaju metalurške promjene. Legirajući elementi stvaraju fine taloge koji učvršćuju metal bez uništavanja njegove duktilnosti. Ovo je način na koji materijal postiže temperature kao što su T5 ili T6. Razlika između mekog profila i jakog, izdržljivog često se svodi na ovaj pažljivo kontrolirani ciklus pećnice.
Nakon što profil ima odgovarajuću temperaturu, može se dovršiti i izraditi. Uobičajene završne obrade uključuju eloksiranje, premazivanje prahom, bojanje i mehaničko četkanje. Anodizacija stvara zaštitni sloj oksida i može dodati boju ili metalni izgled. Premaz u prahu daje izdržljivu površinu otpornu na vremenske uvjete za arhitektonsku i vanjsku primjenu.
Proizvodnja može uključivati rezanje na konačnu duljinu, CNC strojnu obradu, bušenje, savijanje, glodanje, narezivanje i sastavljanje. Neki profili postaju spremni za ugradnju sustava prozora i vrata. Drugi postaju okviri solarnih panela, automobilske komponente ili okviri industrijskih strojeva. Procesom ekstruzije stvara se oblik, ali ga završna obrada i izrada pretvaraju u upotrebljiv proizvod.
Kontrola kvalitete ne događa se tek na kraju. Prolazi kroz cijeli tijek rada. Gredica se provjerava na stanje legure i površine. Prate se temperature peći i brzine ekstruzije. Profil se provjerava na dimenzije, ravnost, uvijenost, površinske nedostatke i debljinu stijenke. Nakon starenja uzorci se mogu ispitati na tvrdoću i mehanička svojstva. Na kraju, gotovi profil se ponovno provjerava prije pakiranja ili montaže.
Sljedivost je također važna. Ako kupac kasnije pita za seriju, iskusni proizvođač trebao bi biti u mogućnosti spojiti gotov profil natrag na seriju trupaca, ciklus ekstruzije i ciklus toplinske obrade. Ta disciplina je ono što odvaja dosljednu proizvodnju od povremenih dobrih rezultata.
| Pozornica | Glavna radnja | Zašto je važno |
|---|---|---|
| Priprema gredica | Odaberite leguru, izrežite, pregledajte i očistite trupac | Sprječava kontaminaciju i podržava dosljedan protok metala |
| Grijanje | Zagrijte trupac i kalup na odgovarajuću temperaturu | Čini aluminij dovoljno mekim za istiskivanje bez taljenja |
| Istiskivanje | Gurnite trupac kroz matricu pod visokim pritiskom | Stvara oblik profila poprečnog presjeka |
| Hlađenje i kaljenje | Kontrolirajte hlađenje dok profil napušta matricu | Utječe na mikrostrukturu, čvrstoću i izobličenje |
| Istezanje i rezanje | Ispravite, smanjite stres i odrežite na željenu duljinu | Poboljšava ravnost i stabilnost dimenzija |
| Starenje | Toplinski profili u pećnici za starenje | Razvija T5, T6 ili druge potrebne naravi |
| Dorada i izrada | Anodizirati, premazati, obraditi, savijati i sastaviti | Pretvara profil u gotov, upotrebljiv proizvod |
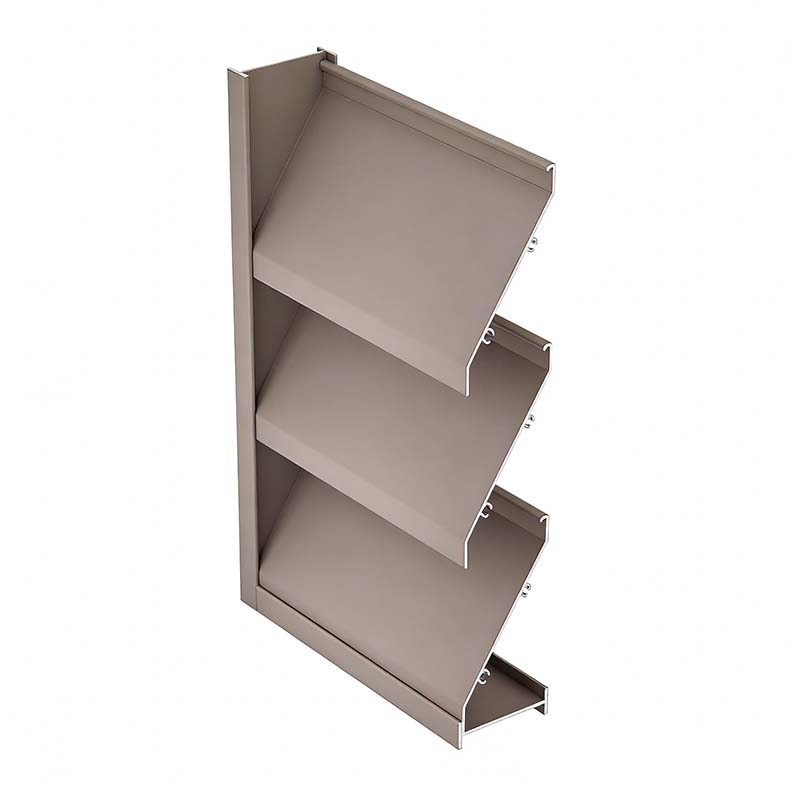
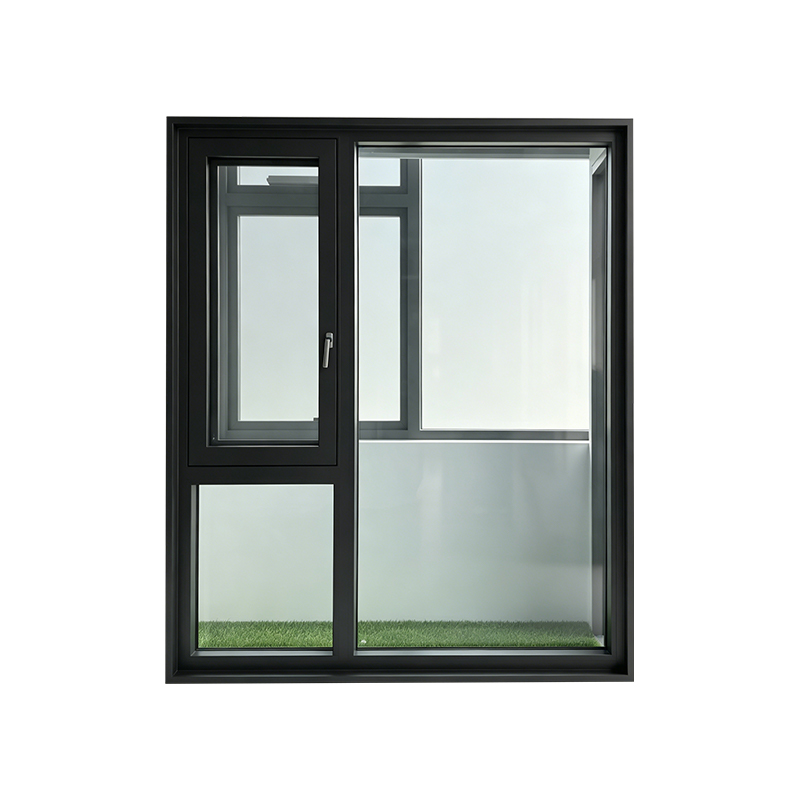
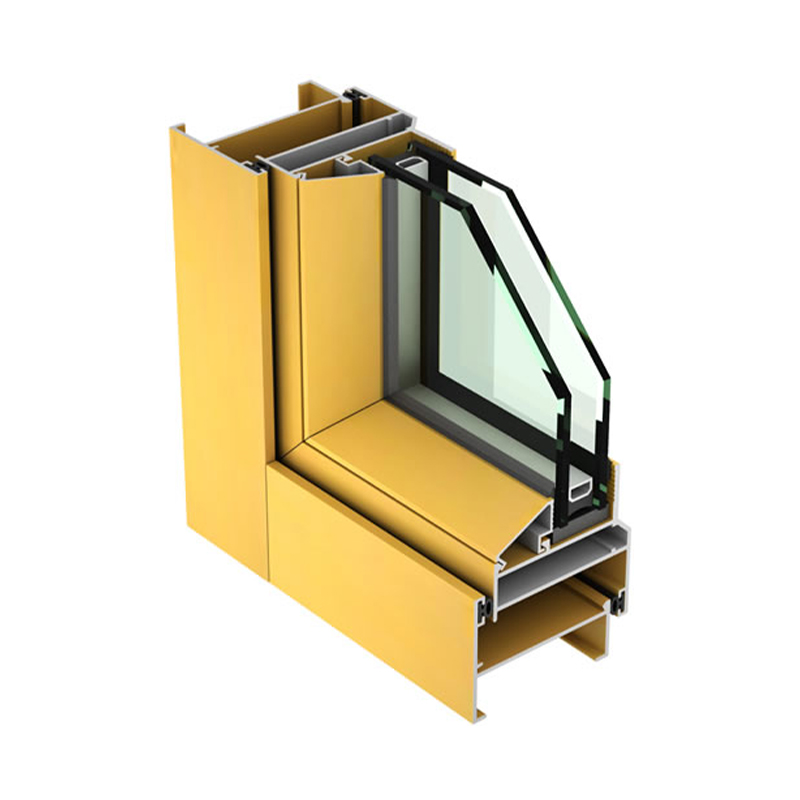
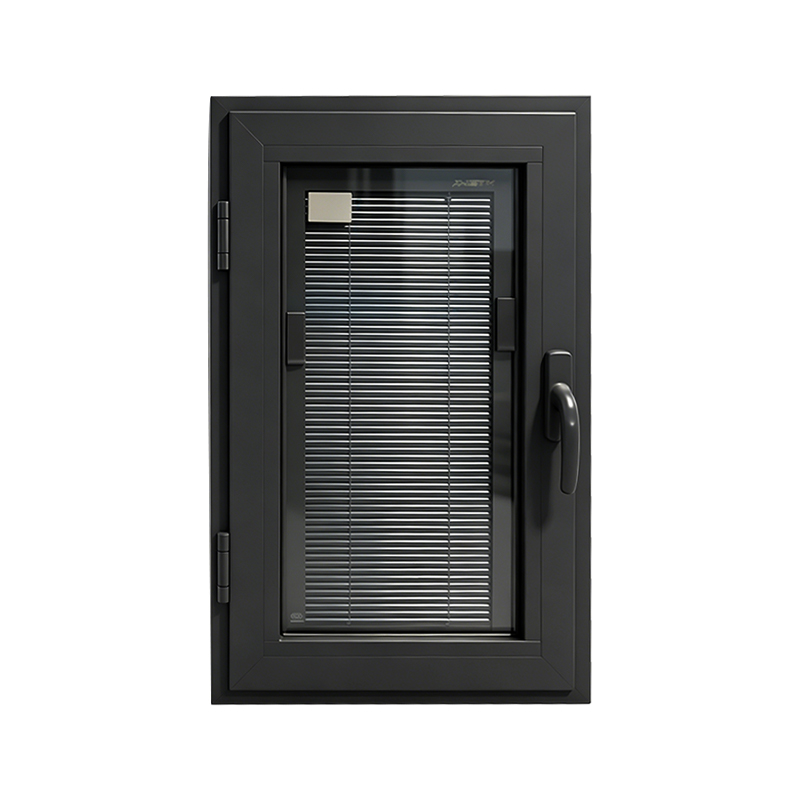
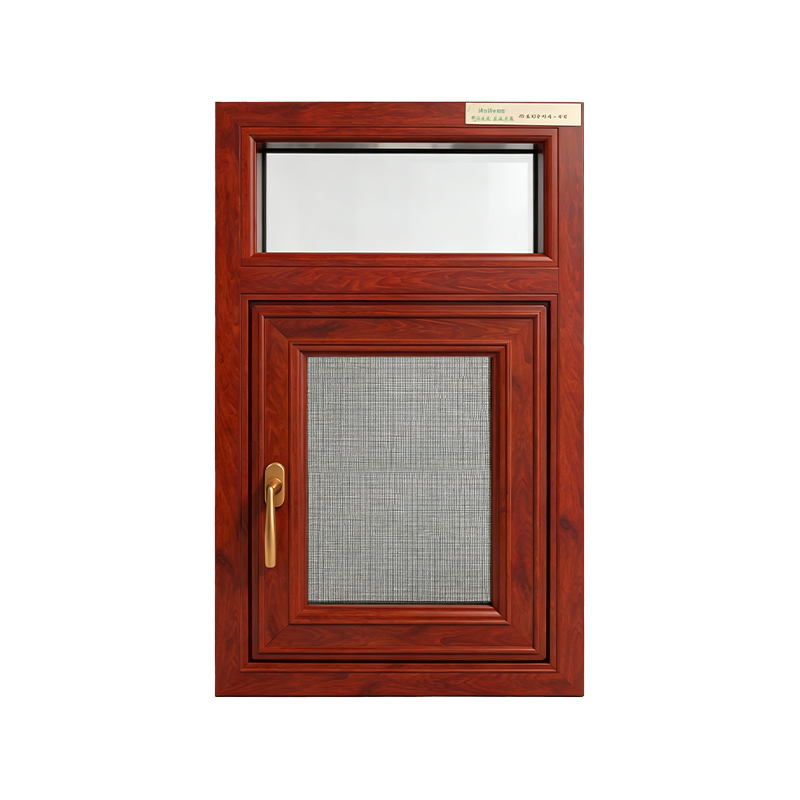
Arhitektonski profili su među najpoznatijim proizvodima od ekstrudiranog aluminija. Oni postaju okviri prozora, okviri vrata, sustavi zavjesa, suncobrani, balkonske ograde i sustavi žaluzina. Ovi profili trebaju glatke površine, točne dimenzije i pouzdanu otpornost na vremenske uvjete. Proizvodi kao što su netoplinski prozorski profili krila pokazati kako ekstruzija podržava i funkciju i izgled u zgradama.
U fotonaponskoj industriji, ekstrudirani aluminij se koristi za okvire solarnih ploča i nosače za montažu. Ovi profili moraju izdržati izloženost vanjskom prostoru, opterećenja vjetrom i temperaturne promjene, a istovremeno održavati solarne module sigurnima godinama. Dobro dizajniran okvir je lagan, čvrst i otporan na koroziju.
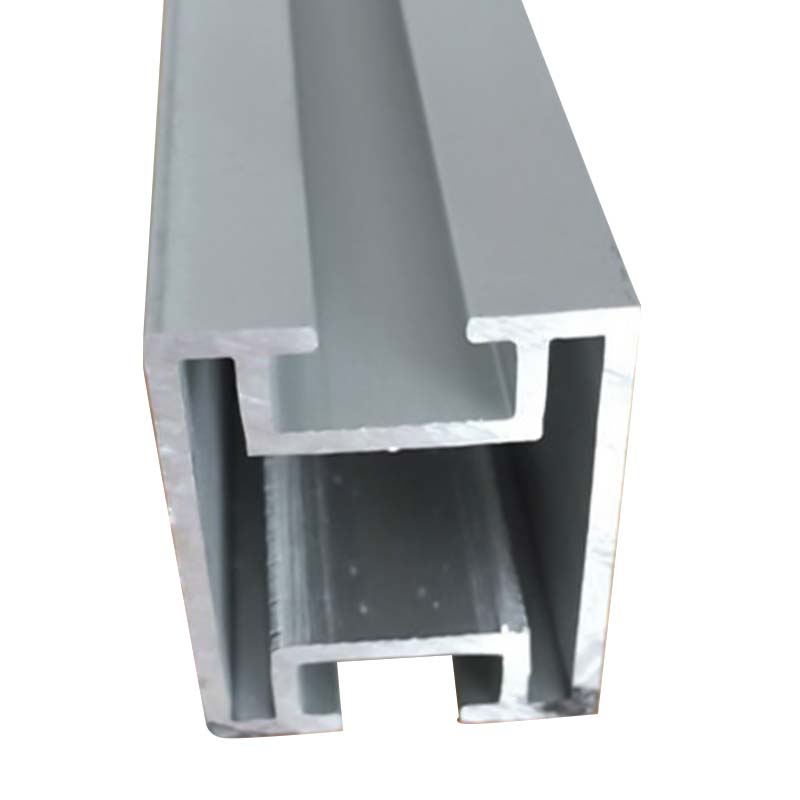 Aluminijski okvirni profili solarnih panela za fotonaponske module Lagani aluminijski profili otporni na koroziju za okvire solarnih panela i montažne nosače, prikladni za vanjske fotonaponske instalacije koje zahtijevaju dugotrajnu zaštitu modula. Pogledajte proizvod →
Olakšavanje automobila još je jedno važno područje. Ekstrudirani aluminij pomaže u smanjenju težine vozila uz zadržavanje performansi pri sudaru i strukturalnog integriteta. Profili se mogu koristiti za kutije za sudare, police za baterije, grede odbojnika, grede pragova, kućišta motora i druge komponente. Ovi dijelovi često zahtijevaju niske tolerancije, specijalizirane legure i duboku obradu kao što je CNC obrada i zavarivanje trenjem.
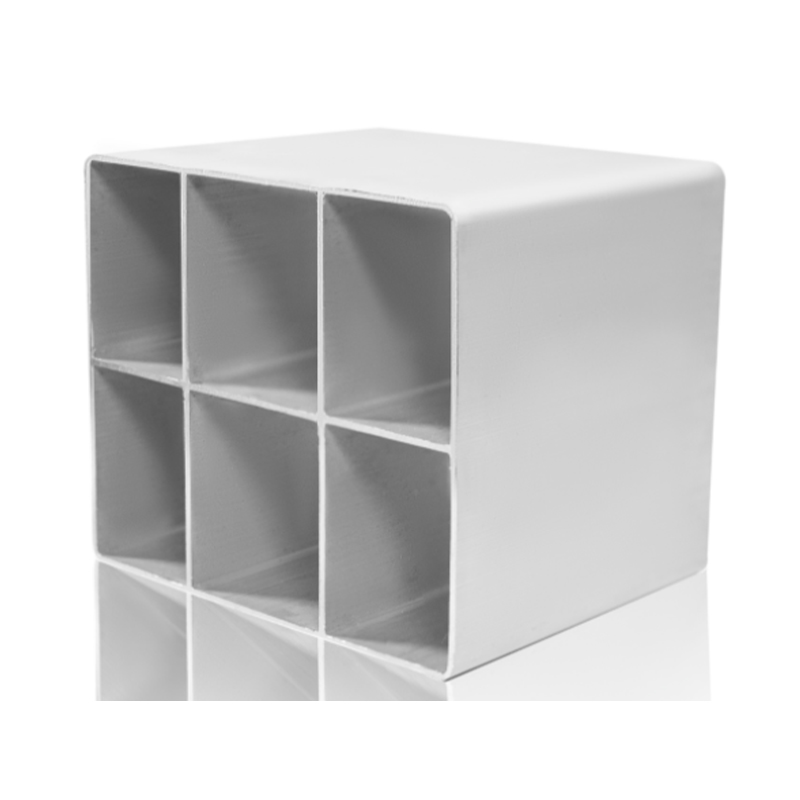 Automotive Crash Box aluminijski profili za apsorpciju energije udarca Lagani ekstrudirani aluminijski profili za automobilske kutije za sudare, postavljeni unutar lagane mase vozila kako bi pomogli apsorbirati energiju udarca i podržati sigurnost. Pogledajte proizvod →
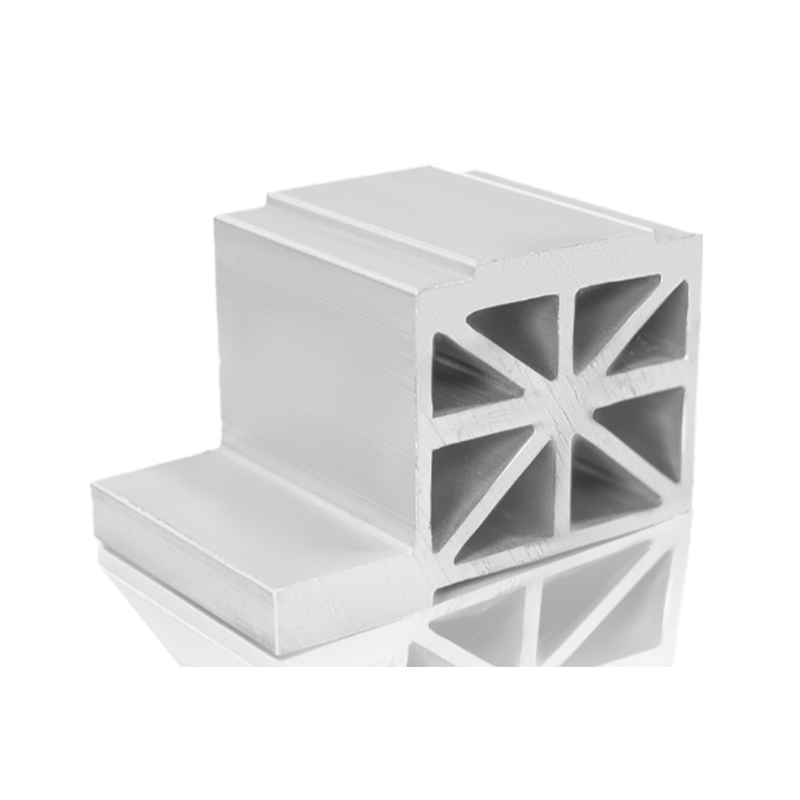 Aluminijski profili ladice za baterije za vozila s novom energijom Lagani ekstrudirani aluminijski profili visoke čvrstoće za baterije baterijskih ladica novih energetskih vozila, nudeći odvođenje topline i strukturnu potporu u baterijskim sustavima. Pogledajte proizvod →
Industrijska ekstruzija također pokriva širok raspon. Okviri montažne trake, štitnici strojeva, radne stanice, okviri medicinskih uređaja i strukture automatizacije oslanjaju se na aluminijske profile jer su modularni, jednostavni za sastavljanje i otporni na koroziju. Za ove primjene, dosljednost dimenzija i čista površina često su jednako važni kao i sirova čvrstoća.
Ekstrudirani aluminij nudi neobičnu kombinaciju svojstava. Lagana je, ali dovoljno jaka za strukturalne primjene. Otporan je na koroziju jer se na njegovoj površini stvara sloj prirodnog oksida. Dobro provodi toplinu i električnu struju, što ga čini korisnim za hladnjake i električna kućišta. Može se više puta reciklirati bez gubitka svojih osnovnih kvaliteta. Što je najvažnije, može se oblikovati u složene poprečne presjeke koje bi bilo teško ili skupo proizvesti samo strojnom obradom ili zavarivanjem.
Ta sloboda dizajna je razlog zašto se inženjeri stalno vraćaju ekstruziji. Jedna matrica može proizvesti tisuće identičnih profila s integriranim rebrima, kanalima, otvorima za vijke i značajkama za uskočenje. Proces je učinkovit u razmjeru, ali dovoljno fleksibilan za prilagođene projekte, kratke proizvodne serije i stalna poboljšanja proizvoda.
Korisno je znati kako se izrađuje ekstrudirani aluminij, ali jednako je važan i odabir pravog partnera za proizvodnju. Pouzdan ekstruder razumije izbor legure, dizajn matrice, kontrolu preše, hlađenje, starenje, završnu obradu i kontrolu kvalitete. To znanje pomaže u sprječavanju skupih kašnjenja i osigurava da konačni profil radi prema očekivanjima u svojoj primjeni.
U Huilvu proizvodimo aluminijske profile za arhitekturu, fotonaponske sustave, lagane automobile i industrijsku opremu. Naše iskustvo pokriva cijeli put od gredice do gotovog profila, uključujući duboku obradu i montažu. Vjerujemo da dobra ekstruzija nije samo guranje metala kroz matricu. Radi se o kontroli svake varijable i obraćanju pozornosti na ono što kupac zapravo treba.
Proces ekstrudiranog aluminija započinje zagrijanom gredicom i precizno obrađenom matricom, ali ovisi o desecima malih odluka na tom putu. Temperatura, pritisak, brzina, hlađenje, istezanje, starenje i završna obrada oblikuju konačni rezultat. Kada se ovim koracima postupa pažljivo, ekstrudirani aluminij postaje jedan od najsvestranijih i najpouzdanijih materijala u modernoj proizvodnji.
Bez obzira razvijate li prozorski sustav, rješenje za solarnu montažu, automobilsku komponentu ili industrijski okvir, razumijevanje procesa pomaže vam da postavite bolja pitanja i napravite bolji izbor. A ako ikada poželite vidjeti kako se sve to slaže, tim u Huilvu uvijek rado govori o aluminiju.
 +86-19156366875
 No. 1016, Baocheng Road, Zona ekonomskog i tehnološkog razvoja, Xuancheng City, Anhui Province, Kina
Autorska prava © Anhui Huilong Group Huilv New Material Technology Co., Ltd. Sva prava pridržana
Proizvođači aluminijskih profila